
Das zentrale Stylesheet fehlt. Der Inhalt von dist/srq.css muss in WordPress hinterlegt sein — im Customizer unter „Zusätzliches CSS“ oder als Datei im Theme.
Branche · Batteriefertigung & E-Mobilität
Virtuelle Inbetriebnahme in der Batteriefertigung und E-Mobilität
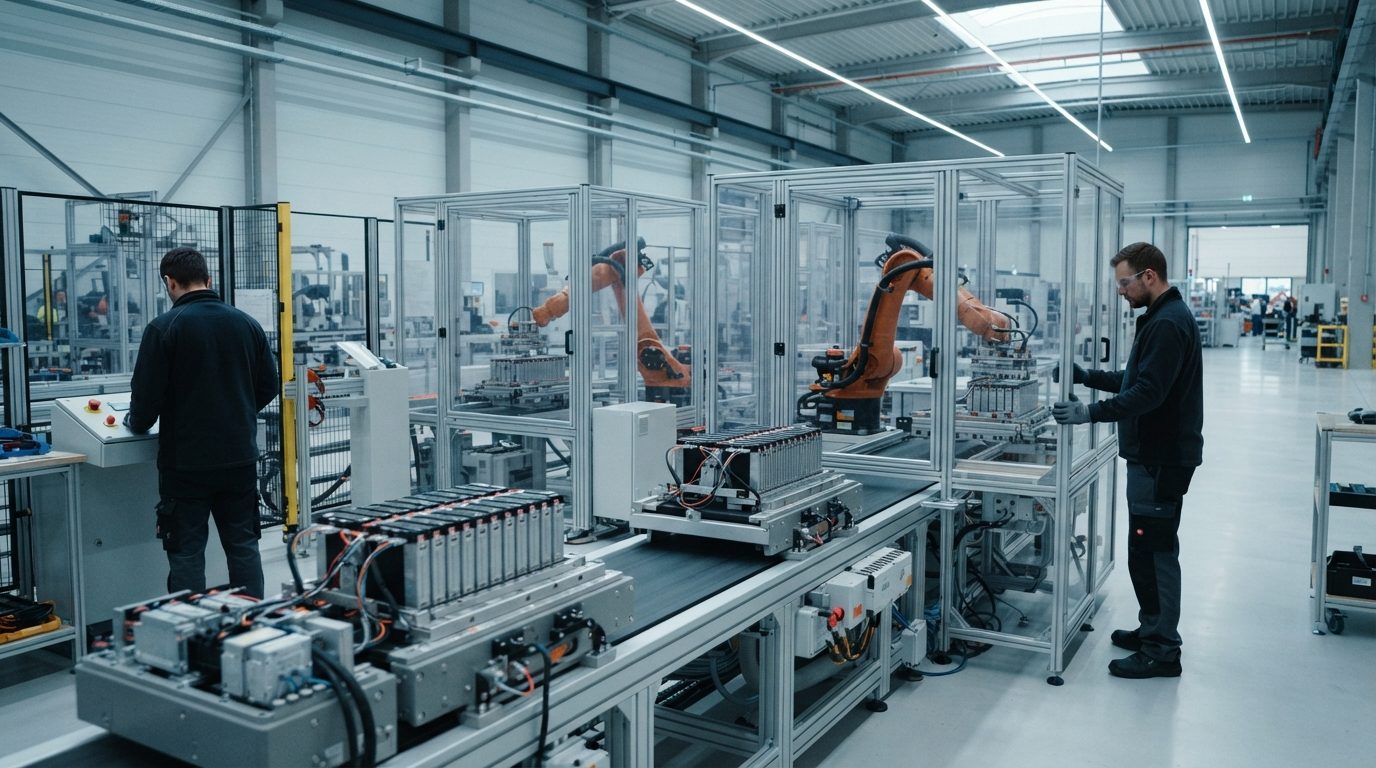
Eine Batteriefertigung setzt Zellen zu Modulen und Module zu Packs zusammen: stapeln, kontaktieren, kleben, schweißen, auf Dichtheit und Funktion prüfen. Dabei muss jedes Bauteil über die gesamte Kette rückverfolgbar bleiben. Von Hand geht davon fast nichts: Zellen sind empfindlich, teuer und im Fehlerfall gefährlich.
Die Schwierigkeit liegt weniger in der einzelnen Station als im Zeitplan darum herum. Der Hochlauf ist terminiert, Zellformate ändern sich während des Anlaufs, und Komponenten kommen nicht immer, wenn sie sollen. Konventionell trifft jede dieser Verschiebungen dieselbe Phase: den Steuerungstest ganz am Ende, wo kein Puffer mehr ist.
Material kommt später
Fehlende Komponenten blockieren Aufbau und Steuerungstest gleichzeitig. Im Vertrag steht der FAT-Termin trotzdem.
Prozesse sind neu
Zellhandling, Kleben, Schweißen und Dichtheitsprüfung sind prozessnah und empfindlich. Erfahrungswerte aus Vorprojekten fehlen meistens.
Umbauten im Hochlauf
Zellformate und Modulaufbauten ändern sich während des Anlaufs. Jede Änderung trifft eine Linie, die schon produzieren soll.
Aus der Praxis
Eine Klebstation im Bestand, vier Wochen Stillstand im Plan
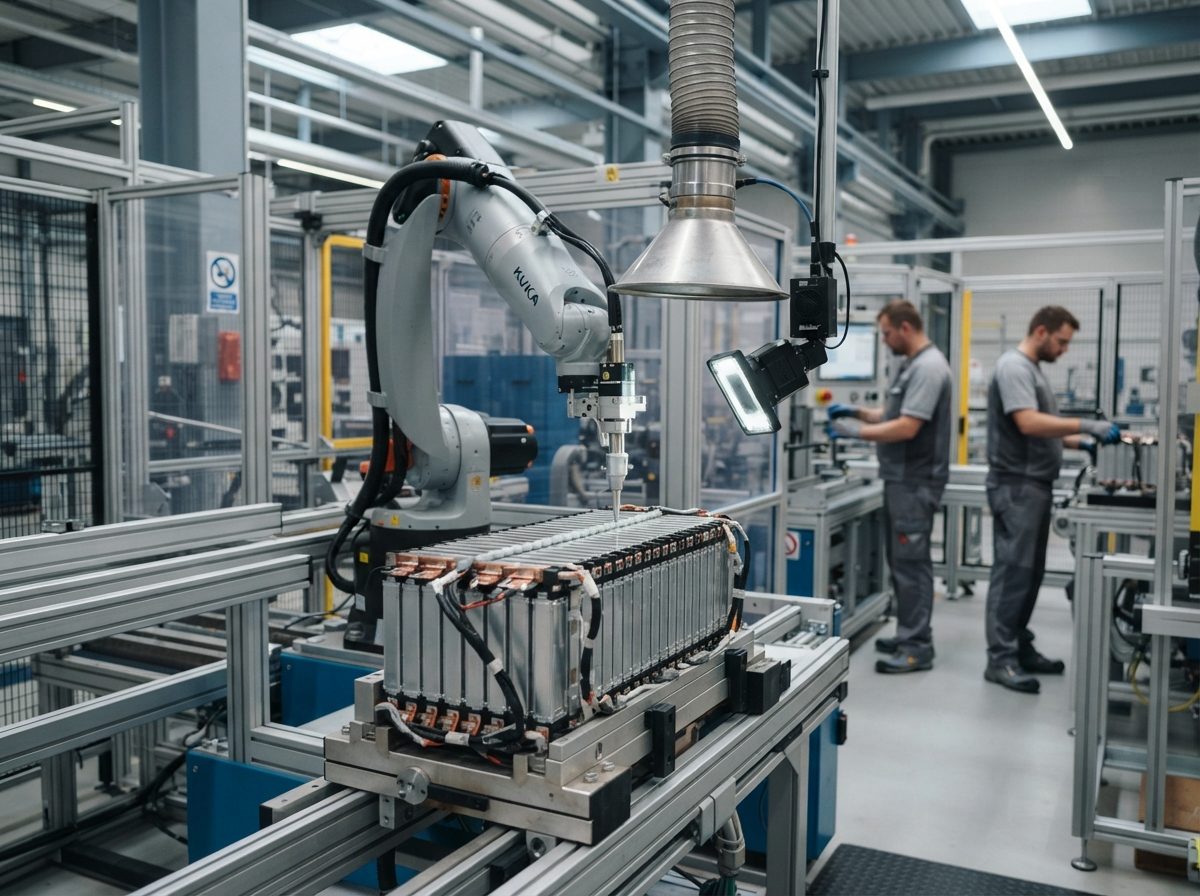
Ein Betreiber stellt eine Klebstation in einer laufenden Linie auf ein neues Modulformat um. Der Klebeauftrag ändert sich in Bahn, Menge und Aushärtezeit; die Handhabung muss das neue Bauteil greifen, positionieren und an die Prüfung übergeben. Konventionell heißt das: Linie anhalten, umbauen, einfahren, prüfen. Jeder dieser Schritte findet an der Anlage statt, die in dieser Zeit nichts produziert.
Am Modell verschiebt sich der größte Teil davon nach vorn. Bahnen, Übergaben und Verriegelungen fährt die Instandhaltung am digitalen Zwilling ein, während die Linie noch produziert. An der realen Anlage bleiben Umbau, I/O-Check und Feinjustage.
Ergebnis
Statt vier Wochen Stillstand waren es zwei Wochen virtuell plus acht Tage vor Ort. Während der virtuellen Phase lief die Linie weiter, sodass sich der Stillstand auf den Teil beschränkte, der ohnehin real stattfinden muss. Der Gewinn ist nicht der Umbau, sondern die Zeit, ihn vorzubereiten.
Der Hebel
Das Modell trägt den Terminplan, wenn Material fehlt
Fehlende Bauteile setzen wir als Verhaltensmodell ein, sodass der Steuerungstest weiterläuft, während die Lieferung aussteht. Ein Systemintegrator hat auf diesem Weg über sechs Wochen Verzug abgefangen und die FAT-Termintreue gehalten. Die nötigen Module nennen wir bei jedem Punkt.
Virtuelle Teile
Nicht gelieferte Komponenten laufen als Verhaltensmodell mit. Der Test wartet nicht auf den Wareneingang.
Module: Basis-Plugin mit Gerätebibliothek, Steuerungsmodul je Fabrikat.
Prozessnahes Handling
Zellhandling und Übergaben kollisionsfrei prüfen, bevor Zellen im Wert von Tausenden Euro in der Anlage liegen.
Module: Robotersteuerungen mit Kollisions- und Reichweitenprüfung, Vision-Anbindung für die Prüfstellen, RFID-Lesestellen für die Rückverfolgbarkeit.
Umbau im Hochlauf
Neue Zellformate am Modell einfahren, statt das Stillstandsfenster zu verlängern.
Module: Polygonzug für Handhabungsachsen ohne eigene Robotersteuerung, dazu die Kopplung an die reale Steuerung.
Das Modell entsteht einmal und begleitet die Linie durch den gesamten Anlauf. Jede Formatänderung, jeden Umbau und jede neue Variante planen Sie daran, bevor sie die Linie erreicht. Kein Export, kein zweites Modell. Nach der Übergabe bleibt der Stand beim Betreiber, der damit sein nächstes Projekt vom Bestand startet statt bei null.
Ergebnisse
Was am Modell an Verzug und Stillstand aufgefangen wurde
Die Batteriefälle stammen aus dokumentierten Projektberichten. Der Unterbrechungswert ist an einer Bestandsanlage der Holzbearbeitung erhoben.
Der Weg dorthin
Was Sie beistellen und wann Sie anfangen
Von Ihnen kommen drei Dinge: CAD-Geometrie mit erhaltener Baugruppenstruktur, die Signalliste aus dem E-Plan und Ansprechpartner für Rückfragen zu Kinematik und Bewegungsräumen. Neu zeichnen müssen Sie nichts. Was fehlt, modellieren wir nach, und das ist erfahrungsgemäß der größte einzelne Aufwandstreiber.
Je früher das Modell steht, desto mehr Phasen trägt es. Im Hochlauf zahlt sich das doppelt aus, weil Sie Zellformatwechsel und Umbauten gegen denselben Stand prüfen. Am Anfang steht eine eng geschnittene Konzeptstudie zum Festpreis, danach erst das volle Projekt.
Grenzen
Was virtuelle Inbetriebnahme hier nicht leistet
Auch das am besten gebaute Modell nimmt diese Punkte nicht ab. In den Zeitplan für die Linie gehören sie von Anfang an.
Das Bauteil kommt trotzdem
Die virtuelle Inbetriebnahme kompensiert Lieferkettenprobleme durchaus, sie löst sie aber nicht. Der Lieferant muss das fehlende Teil trotzdem bringen, und einbauen muss es die Montage. Sie gewinnen die Parallelität, nicht das Bauteil.
Der I/O-Check bleibt vor Ort
Verdrahtung, Klemmstellen, die Diagnose der Baugruppen und die physische Abnahme finden weiterhin an der Anlage statt. Am Modell endet die Prüfung an der Signalgrenze.
Prozessphysik bleibt außen vor
Klebstoffverhalten, Schweißnahtqualität, Temperaturen und Medien bildet das Modell schlicht nicht ab. Es prüft Abläufe, Verriegelungen und Handhabung, nicht den Prozess selbst.
Nächster Schritt
Der Einstieg richtet sich nach dem Stand Ihres Hochlaufs
Ob Materialverzug, ein neuer Prozess oder ein Umbau im laufenden Anlauf: Im kostenlosen Erstgespräch von rund einer Stunde ordnen wir Ihre Anlage einer Projektklasse zu. Dann sagen wir Ihnen, ob und wie schnell sich virtuelle Inbetriebnahme bei Ihnen trägt.